


Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Tratamento térmico em banho de sal: processo, tipos de sal, custo e limites de segurança
Tratamento térmico em banho de sal: processo, tipos de sal, custo e limites de segurança
Data:Sep 21, 2026
A 1.050 °C, um rack de insertos de ferramentas A2 baixado em sal fundido atinge a temperatura de austenitização em aproximadamente 60 a 90 segundos. O mesmo rack em um forno a vácuo de parede fria precisa de 35 a 45 minutos. Essa lacuna não é um detalhe de agendamento. Ele define o tamanho do grão de austenita, a distorção já fixada na peça antes do início da têmpera e o trabalho de endireitamento que aparece no relatório de sucata do próximo mês.
O tratamento térmico em banho de sal é a maneira comercial mais rápida de aquecer o aço e mantê-lo uniformemente. Ele ganha seu lugar quando as seções são finas ou a geometria é complexa, quando a distorção deve permanecer dentro de alguns milésimos de polegada ou quando o processo precisa de uma retenção isotérmica, como martêmpera, austêmpera ou sal de nitretação e cementação. É a compra errada quando as peças são grossas, a tonelagem anual é baixa ou ninguém no local deseja possuir produtos químicos de sal, extração de fumos e eliminação de resíduos. Três números decidem: espessura mínima da seção, tonelagem anual e taxa atual de sucata ou endireitamento.
O que se segue é a transferência de calor por trás do processo, as famílias de sal e suas janelas de temperatura, uma comparação lado a lado com fornos a vácuo e atmosféricos, os custos ocultos que nunca aparecem em uma cotação e a rotina de manutenção que mantém um banho vivo.
O que acontece dentro de um banho de sal derretido
Um banho de sal é um pote aquecido de sal fundido, geralmente uma mistura à base de nitrato, nitrito, cloreto ou cianeto, que transfere calor para a peça de trabalho por meio do contato direto com o líquido. Como a peça nunca é exposta ao ar em temperatura ambiente, não há incrustações nem descarbonetação na superfície, e nenhuma atmosfera protetora para equilibrar.
A transferência de calor é limitada pela peça, não pelo forno
O sal fundido tem uma densidade próxima de 1,8 a 2,0 g/cm3 com uma grande capacidade térmica volumétrica, de modo que o banho se comporta como um reservatório térmico em vez de uma corrente de ar. Seu coeficiente convectivo contra o aço é uma a duas ordens de grandeza maior do que o de um forno com atmosfera circulante. A superfície da peça atinge a temperatura do banho quase imediatamente, e o tempo restante é definido por condução através da seção. Uma seção de 25 mm que precisa de 40 minutos em vácuo pode precisar de 3 a 4 minutos em sal.
- Uniformidade de temperatura: com agitação, um banho bem conservado mantém a carga dentro de aproximadamente ±3 a ±5 °C, o que suporta janelas de austenitização apertadas e profundidades de caixa repetíveis.
- Sem oxidação ou descarbonetação: o líquido exclui o ar, portanto as superfícies usinadas deixam o banho limpo e pronto para a próxima operação.
- Conservação isotérmica: um segundo banho a 200 a 350 °C permite a martêmpera ou austêmpera até que a transformação termine a uma temperatura.
- Suporte flutuante: o líquido carrega a peça, reduzindo a curvatura que a gravidade causa em componentes longos ou finos.
Combinando a química do sal com a janela de temperatura
Tabela 1: Famílias de sais utilizados no tratamento térmico industrial, agrupadas por temperatura de trabalho.
A escolha do sal não é intercambiável. Os sais de nitrato e nitrito se decompõem acima de aproximadamente 600 °C e podem reagir violentamente com certos metais e produtos orgânicos; os sais de cloreto absorvem a umidade e devem ser iniciados lentamente; os sais contendo cianeto exigem ventilação dedicada, ferramentas separadas e tratamento controlado de resíduos. Usar o sal errado na temperatura errada é um incidente de segurança, não um problema de qualidade.
Banho de sal vs vácuo vs atmosfera: uma comparação prática
Tabela 2: Faixas industriais típicas para seção de 25 mm; os valores exatos dependem da liga, da carga e da condição do equipamento.
O padrão é consistente. O sal ganha em velocidade, uniformidade e controle de distorção, e perde em gerenciamento de produtos químicos e manuseio de resíduos. O vácuo ganha em limpeza para peças grossas e de alto valor, mas aquece lentamente. Os fornos atmosféricos ficam no meio e continuam sendo a rota mais barata para têmpera ou recozimento de grandes volumes onde uma leve oxidação superficial é tolerável.
Métricas ocultas: aquecimento, arrasto e desvio químico
1.0
Banho de sal
3.0
Leito fluidizado
5.0
Atmosfera
8.0
Vácuo
Figura 1: Índice de tempo de aquecimento relativo para uma seção de 25 mm, banho de sal = 1,0.
O tempo de aquecimento é a métrica visível. Arrastar é o mais caro. Cada parte que sai do banho carrega sal em sua superfície, normalmente de alguns gramas a algumas dezenas de gramas, e esse sal acaba na água de enxágue, no tanque de resfriamento ou no chão. Ao longo de um ano, o drag-out é normalmente a maior linha de consumo de sal no orçamento, maior do que as perdas por evaporação, e cresce silenciosamente com a complexidade da peça.
A química do banho também varia. Os banhos de nitrato acumulam carbonato à medida que envelhecem, o que aumenta o ponto de fusão e diminui a temperatura máxima utilizável. Os banhos de cloreto coletam óxidos e lamas que isolam os elementos de aquecimento e criam estratificação de temperatura. A maioria das lojas analisa o banho semanalmente ou quinzenalmente e decanta o lodo mensalmente; pular essa rotina aparece como uma profundidade de caso errática muito antes de aparecer como uma parte com falha.
Onde os banhos de sal ainda são especificados
Ferramenta e matriz: 34%
Componentes aeroespaciais: 22%
Trem de força automotivo: 18%
Instrumentos médicos: 12%
Energia e equipamentos pesados: 8%
Outros: 6%
Figura 2: Distribuição aproximada do uso do processo de sal fundido nos mercados finais.
A distribuição faz sentido quando a distorção e a espessura da seção são consideradas em conjunto. O trabalho com ferramentas e matrizes envolve seções finas e de alta dureza, onde o endireitamento é caro. As peças aeroespaciais e automotivas apresentam tolerâncias dimensionais rígidas e janelas de processo documentadas. As aplicações médicas e energéticas utilizam sal principalmente para nitretação líquida, onde o banho funciona como meio de endurecimento, em vez de apenas como meio de aquecimento.
Retorno, seleção e um processo de compra em cinco etapas
Uma linha de sal compensa através da redução de sucata e do tempo de ciclo. Se uma oficina endireitar 5% de seus eixos longos hoje e reduzir esse valor para menos de 1% com um processo de sal isotérmico, a economia geralmente cobre um banho de nitrato dentro de 18 a 30 meses. Se a distorção não for um problema e as seções forem espessas, o sal raramente compensa.
- Corrija a janela de temperatura primeiro. Determine a temperatura exata de austenitização, austêmpera ou nitretação e o tempo de espera; isso restringe a família do sal antes de qualquer equipamento ser cotado.
- Combine o sal e dimensione a panela. O tamanho do pote segue a carga maior, não a carga média. Carregar acima de aproximadamente 30 a 40% da massa do banho em peças irá diminuir a temperatura e esticar o ciclo de forma imprevisível.
- Decida a agitação e um segundo banho. A agitação proporciona uniformidade de ±3 a ±5 °C; um segundo banho menor é o que permite a martêmpera e a austêmpera.
- Planeje o equipamento de pré-aquecimento e pós-enxágue. A umidade nas peças causa respingos violentos em um banho quente, e o sal residual deve ser enxaguado e seco dos furos cegos e das roscas.
- Faça um orçamento do fluxo de resíduos desde o primeiro dia. Os resíduos de sal contendo cianeto não podem ir para uma estação de tratamento municipal; a cloração alcalina ou o descarte licenciado são custos recorrentes e não um projeto único.
Para lojas que decidem que a carga química não vale a pena, uma rota de atmosfera controlada usando produtos comprovados série de fornos de alta temperatura o equipamento cobre têmpera, pré-aquecimento e muitas etapas de endurecimento sem um inventário de sal fundido ou licença de desperdício.
 Função de temporizador Forno de atmosfera a vácuo Vácuo atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Ver Produto →
Manutenção, segurança e conformidade
Cuidados de rotina com o banho
- Analise semanalmente a química do sal: conteúdo de carbonato em banhos de nitrato, conteúdo de cianato em sais de nitretação e umidade em cloretos.
- Retire o lodo e a escória antes que cheguem aos elementos de aquecimento e mantenha um registro escrito das adições de sal e datas de decantação.
- Nunca adicione sal frio ou ferramentas molhadas em uma banheira corrente; carregue lentamente na borda e deixe o fundido se estabilizar novamente antes de carregar as peças.
- Cubra a banheira quando estiver inativa para reduzir a perda de energia e limitar a absorção de umidade durante a noite.
Secagem de peças antes e depois do banho
A umidade é a causa mais comum de erupção em banho de sal. A água presa em um orifício cego ou roscado transforma-se em vapor instantaneamente a 500 °C e joga sal para fora da panela, e o mesmo se aplica a acessórios úmidos, termopares úmidos e peças frias trazidas para uma sala úmida. Um forno de secagem de alta precisão é a ferramenta padrão para essa etapa, mantendo as peças entre 120 e 150 °C até que não haja mais umidade mensurável.
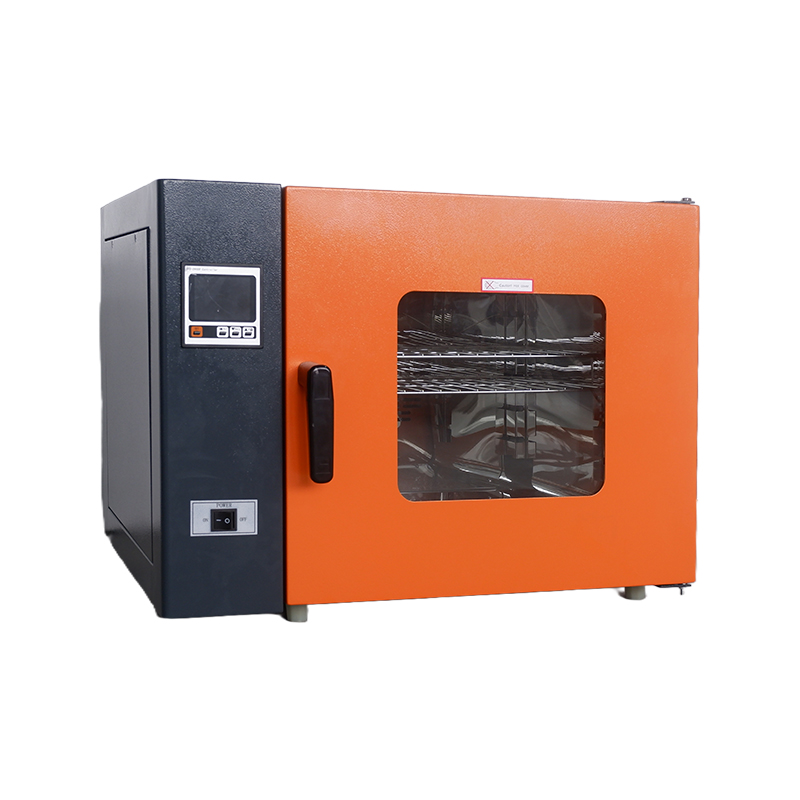 Forno de secagem de alta precisão e alta confiabilidade 200 ℃ Os fornos de secagem de precisão, como equipamentos de tratamento térmico de precisão, são equipamentos básicos indispensáveis nos modernos sistemas de pesquisa industrial e científica. Seu princípio central... Ver Produto →
Após o tratamento, as peças saem do banho revestidas de sal. Um enxágue com água morna remove a maior parte; o restante se esconde em cavidades e fios. Um forno de secagem a vácuo retira a umidade residual em baixa temperatura, o que evita a corrosão instantânea e impede a reidratação de restos de sal nas superfícies usinadas.
 Forno de secagem a vácuo flexível e conveniente de aparência requintada Este produto apresenta um design vertical de piso, integrando de forma eficiente a bomba de vácuo e a câmara de trabalho em uma estrutura única e compacta. Isso elimina... Ver Produto →
Conformidade e documentação
Os fornos de sal se enquadram nas mesmas estruturas de pirometria e qualidade que qualquer outro equipamento de tratamento térmico: AMS 2750 para aeroespacial, CQI-9 para automotivo, NADCAP para processos especiais e ISO 9001 para gestão geral de qualidade. Conte com pesquisas trimestrais de uniformidade de temperatura e verificações mensais nos instrumentos de controle e registro, além de registros de extração de fumos e manifestos de resíduos para materiais contendo nitrato ou cianeto. As lojas que compram equipamentos com classificação de segurança apenas pelo preço geralmente descobrem o custo real mais tarde; o mesmo padrão aparece em todas as categorias de hardware de proteção, incluindo equipamento à prova de explosão para áreas perigosas .
O tratamento térmico em banho de sal é uma ferramenta específica, não uma solução geral. Ele oferece taxas de aquecimento, uniformidade e controle isotérmico que nenhum forno a gás iguala e, em troca, exige química do sal disciplinada, controle de umidade, ventilação e um plano de resíduos. Se suas peças forem finas, seus alvos de distorção forem apertados e seus volumes justificarem a química, o processo manterá seu lugar por décadas. Caso contrário, um sistema de vácuo ou atmosfera de tamanho adequado será mais barato de operar e muito mais fácil de entregar ao próximo turno. Decida a espessura da seção e a taxa de refugo à sua frente, não o preço de compra.
Enviar mensagem
Produtos recomendados
Os produtos fornecidos por empresas famosas são profundamente confiáveis pelos usuários.


- CONTATO
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUTO
-
- Série de forno de secagem
- Série de caixas de vácuo
- Série à prova de explosão
- Série de fornos de alta temperatura
- Série Incubadora
- Série de Câmaras de Teste
- Outras séries
- Forno de secagem com ar forçado
- Forno de Resistência
- Forno tubular a vácuo
- Incubadora de Moldes
- Forno de atmosfera a vácuo
- Incubadora Bioquímica
- Incubadora de dióxido de carbono
- Forno de secagem a vácuo à prova de explosão
- Câmara de teste de alta e baixa temperatura
- MÓVEL
Direitos autorais ©
Fabricação Co. do instrumento de Shanghai Dengsheng, Ltd.
Todos os direitos reservados. Fabricantes de equipamentos de laboratório

 Voltar ao topo
